

 时间:2026-10-22
 浏览量: 53
先说结论:白度不是样品身上一个固定不变的数,它是"样品+照明观测几何+白度公式+光源(含不含紫外)+口径与测量层数"这套条件共同输出的一次结果。条件不同,两个数同时成立,谁也没测错。
场景很常见。板材厂的验货台上,窑炉刚出来的一批釉面砖还没打包装车,客户的质量工程师带着自己实验室的报告来对数据。工厂化验室用的是一台掌上的白度仪,页面上"照明方式"那一行写着 45/0;客户那边是一台 D/8 结构的分光测色仪。同一块板,两个取样位置都挨着,读数一个九十一二、一个八十九四,来回换了三次机、重新校准了白板,数还是差着。这时候最容易发生的事,是双方都怀疑仪器有问题,然后把整批货拉去复检。真正该做的第一步,是把两台设备的"照明方式"行、白度公式行、含光状态行抄到同一张纸上比对——多数对不上的数据,差在几何条件和镜面分量上,而不是差在仪器好坏上。
一、先把"照明—观测"这件事说清楚
颜色测量里所谓的几何条件,说白了就是一句话:光从哪个方向打上去,仪器从哪个方向接反射光。这两条线构成的组合,就是国标与 CIE 报告里那套编号方式。GB/T 3978《标准照明体和几何条件》与 CIE No.15 就是把这套组合规范化,让不同厂家的仪器有共同的说话方式。所以产品页上"照明方式"那一行,本质是在告诉你它按哪套几何测的数。
常见写法有四种。45°:0°(行业里口头写成 45/0)是方向性照明、方向性接收:一束光以 45° 入射到样品,接收锥放在法线 0° 方向。/:45° 是它的镜像写法,照明与观测对调,思路一样。d:8(写成 D/8)是漫射照明、8° 方向接收:照明不是单一方向来的,而是靠积分球内壁反复反射后从半球各个方向打到样品上,接收仍在 8° 锥内。检定规程层面,JJG 512-2021《白度计检定规程》把白度计分三个级别,几何条件规范到 de:8° 与 45°:0° 两类,这个划分正好对应现场那两类设备。
几何之外还有三件常被忽略的事:观察者角度(2° 或 10°)、观测光源(D65、A、C、F 系列等)、以及含不含镜面反射分量。这三项与几何条件是乘在一起起作用的,任何一项不同,输出就不可直接比较。GB 2893、GB/T 18833、ISO 7724-1、ASTM E1164、DIN5033 Teil7、JIS Z8722 条件C 这些编号,会并列出现在 TS 系列与 PS 系列产品页的"照明方式"行里,它们的作用就是替你把上面这几件事一次性锁定。
二、45°/0°:为什么它更接近人眼在平面样品上的观感
45/0 的关键机制,在于它"顺手"把镜面反射丢掉了。一块平整、光滑的样品,镜面反射会按入射角的对称方向跑出去——光从 45° 打进去,高光就从另一侧 45° 反射出去,而接收器坐在法线 0° 方向,那个方向锥里基本收不到这股高光。于是进入计算的主要是漫反射部分。
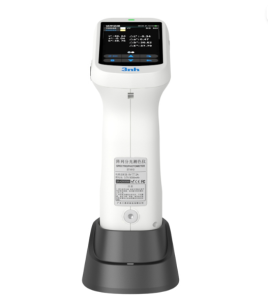
人眼看一块白色平板时,通常也是斜着看、避开那片反光斑的。所以 45/0 读出的白度,往往和"肉眼觉得这块板有多白"更贴合,这也是它在纸张、陶瓷坯体、塑料粒子压片、漂白布这些平面或近平面样品上一直常用的原因。掌上的入门款 PS4620 就是这条路线:照明方式行标注 45/0,符合 CIE No.15、GB/T 3978,测量口径 Φ8mm,观察者角度 10°、观测光源 D65,分光方式为滤光片分光,全光谱 LED 光源。
但它有两个绕不开的敏感点。一是方向性。因为照明来自一个确定方向,样品纹理就有了"朝向"的问题:织物的经纬向、纸面的压光方向、板材的拉丝纹,都会让你把样品转 90° 之后读到一个略不一样的数。做布草或涂布纸复检时,取样朝向没写进作业指导书,换班两人各转各的,数就飘了。二是它只对"理想平滑镜面"排除得干净。真实表面的高光会被微观粗糙度散射一部分进 0° 接收锥,光泽越是不规则,这部分漏进来的量越难预测。再叠上滤光片分光与光栅分光在光谱采样上的差别,两类仪器之间谈"换算"本来就不成立。
三、D/8:漫射照明带来什么、8° 接收又拿走什么
D/8 换了个思路:先把样品照"匀"。照明光在积分球内壁经过多次反射,从接近半球的所有方向同时打向样品,方向性被抹平,样品纹理朝向对读数的影响显著减小,曲面的、纤维的、颗粒的样品也更容易稳定测量。这是漫射照明的一个直接好处——它对样品形态宽容。
另一层就是麻烦所在,也是 8° 接收"拿走"的东西。镜面反射被各个方向的照明打散之后,不再只朝一个固定方向跑,其中一部分恰好落进 8° 接收锥。也就是说,D/8 天然会把一部分镜面分量收进来。为了说清楚这一点,D/8 仪器必须区分两种含光状态:SCI(镜面反射包含)与 SCE(镜面反射排除)。同一台机器、同一个孔位,SCI 与 SCE 是两个数,这是设计上的必然,不是漂移。
积分球直径是 D/8 设备之间真正的结构差别。球径越大,内壁参与反射的路径越多,照明接近理想漫射的程度越好,测大尺寸样品时球口几何也更完整。便携机受机身尺寸限制,用 Φ40mm 的球——PS4630 与 TS7700 的积分球尺寸行都标注 Φ40mm;台式实验室机用 Φ154mm——TS8296 与 TS8520 均如此,TS8296 的反射几何行写的是 D/8(漫射照明,8° 方向接收),透射另有 D/0(漫射照明,0° 方向接收)并支持雾度(ASTM D1003)。分光部件也在拉开差距:TS7700 为平面光栅、测量波长 360~780nm、半带宽 10nm;TS8296 为凹面光栅、360~780nm、半带宽 5nm。
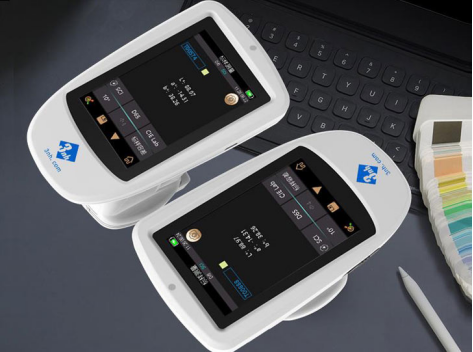
图1 两台便携分光测色设备与色卡并排,用于说明几何条件差异
把这段收一句:D/8 的"照明更匀、样品更宽容"和"D/8 必须声明 SCI 还是 SCE"是同一件事的两面。跨厂对数据时,只抄"D/8"不够,还得把含光状态一起抄下来。
四、镜面反射这一票,投给谁决定了你的数
现在可以说那句大白话了:光泽面的白度读数,很大程度上取决于你把镜面反射这一票算给谁。
算进去(SCI),测的是样品"总共反射了多少",釉面砖、压光纸、高光泽注塑件、UV 涂布纸板这类表面会因为镜面分量而被抬高;不算进去(SCE),测的是更接近漫反射的量,读数会退回到一个更接近哑光观感的位置。同一块高光板,两种状态之间会拉开明显的差距;换成粉体、无纺布、哑光涂料这种几乎没有定向高光的样品,两种状态又几乎重合。也就是说,样品的表观光泽决定了这个差值的大小——这也是产品站技术文章 /news/knowledge/2133.html、2012.html、1946.html 与 /lecture_hall/2148.html 讨论过的问题,涉及 SCI/SCE 与 8° 光泽度、L 值之间的关系,我这儿只提"这个议题被讨论过",不搬结论数值。
现场最容易踩的坑有两条。一个是"SCE 与 45/0 偶然接近"。两者的取向都是排除镜面,所以某些样品的读数会挨得很近,但一个是方向性照明下的物理排除,一个是漫射照明下通过球内结构做的状态切换,机理与采样路径不同。接近不等于等价,不能拿这个当换算依据。另一个是报告上只写"白度"两个字。写白度而不写几何与含光状态,等于把决策权丢给读报告的人去猜。TS7700 与 TS8296 的"照明方式"行都明确写了 SCI/SCE 测量、支持同时测试两种状态(TS7700 同时测 SCI/SCE 约 3.2s,TS8296 约 5s),这类信息应该原样进报告备注。
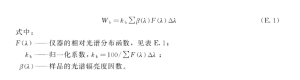
这里有个必须写清的局限:45/0 与 D/8 的数据不能直接互认。不同白度公式之间同样没有固定换算关系,ASTM E313 的两个版本、CIE/ISO、R457、Hunter、Taube、Berger、Stensby、Ganz 是各自一套权重,同一样品换公式换出几点的差是正常的。
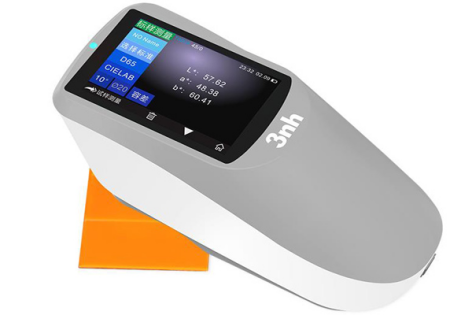
图2 SCI/SCE 与光泽度关系的说明图
五、UV 与荧光:几何之外更要紧的一件事
如果说几何条件决定"怎么照、怎么接",紫外处理决定的则是"算不算荧光的那部分光"。含荧光增白剂的样品被激发出一段蓝紫发射,这段能量叠加在反射信号上,会让白度读数往上走,纸张的 R457、洗涤后的布草、加了增白母的塑料粒子尤其明显。仪器内部有没有紫外能量、要不要把它挡在外面,这一项造成的偏移,往往比几何条件之间的差别还要显眼。
设备层面能做的选择有三类。一类是根本没有紫外光源,光谱采集从 400nm 起——PS4620 的照明光源行为全光谱 LED、光谱范围 400~700nm,页面未列紫外相关表述。这类仪器测无荧光的坯料没问题,测到荧光样品时会把白度系统性低估。二类是带紫外并可切换含/排除——PS4630 照明光源行写组合全光谱 LED 加 UV 光源,照明方式行为 D/8、SCI/SCE;TS7700 的照明方式行同时标注 SCI/SCE 测量与"包括UV/排除UV测量"。三类是台式机上用截止滤光片来切——TS8296 的光源行是 360~780nm 组合 LED 加 400nm、420nm 截止光源,TS8520 另有 460nm 截止光源,用不同截止组合实现"排除紫外"的测量。
要做的事情很具体:荧光样品必须在报告里写明"含紫外"还是"排除紫外",并且双方用同一状态。面粉、淀粉、奶粉这类粉体还叠加了形态难题,白度对不上时先别怀疑公式,先把荧光通道查一遍。
六、口径、样品形态与测量层数
第三个容易被漏掉的条件是测量口径。口径决定取样面积,取样面积决定你读到的到底是"局部"还是"这一带的平均"。
小口径(Φ4mm、Φ5mm、Φ6mm)适合纱线、注塑件的小平面、印刷线路附近的细窄区域、色浆磨痕、鞋材边缘这种没地方放放大孔的样品,代价是它只反映一个点,重复取样需要多点平均。常规口径 Φ8mm、Φ10mm 是纸样、布样、粒料压片的通用选择——PS4620 为 Φ8mm,PS4630 为 Φ10mm 平台测量口径,TS7700 配双口径 MAV Φ8mm/Φ10mm 与 SAV Φ4mm/Φ5mm,出厂标配四个口径件。大口径 Φ15mm、Φ18mm、Φ25.4mm、Φ30mm 是给不均匀样品准备的:纸卷横向、再生料、带斑点的陶瓷砖、套色织物,孔越大越能平均掉局部起伏。TS8296 的反射口径为 Φ30/25.4、Φ18/15、Φ10/8、Φ6/4mm,切换口径自动识别,可按需配置口径与透镜位置;TS8520 用 XLAV Φ25.4/Φ30、LAV Φ15/Φ18、MAV Φ8/Φ10、SAV Φ4/Φ6 这套命名。跨口径的读数不该互相比对——这是同一台仪器上都能测出两个数的情形。
样品形态接着影响光路。薄且半透明的样品(薄膜、单层无纺布、薄瓷片)会出现边缘漏光和背基透射,读数被台面颜色带走,需要叠够层数或垫统一的黑衬;粉体要压成无间隙的片,颗粒间的空隙本身就在吞光。层数这件事要说透:叠加到读数不再随层数增加而变化,才叫"无限厚",双方层数不同等于测量条件不同。
图3 手持测色仪在样品上现场测量
七、跨厂、跨设备怎么把数据对齐
做颜色传递的人通常会看两个东西:台间差与检定报告。这一步是流程,不是玄学。
第一步,把条件写成一段文字并双方签字:几何条件(45/0 或 D/8)、含光状态(SCI 或 SCE)、观察者角度(2°/10°)、观测光源(如 D65/10°)。第二步,锁定白度公式与黄度公式的名称与版本,注明"不同公式数值不可换算"。第三步,荧光样品写清含紫外还是排除紫外。第四步,白板溯源与期间核查:校准白板保持清洁无划伤,用同一块标准白板做日常自检,定期记录偏移量。第五步,台间差核查:拿一组标准色板在两台机上对测,看 ΔE*ab 落在什么范围。第六步,报告上把以上五条全写进去。
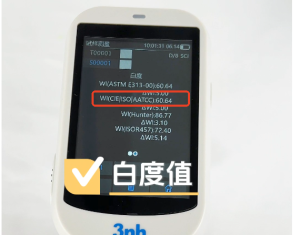
三恩时(3nh)在这个环节的做法是把条件写在页面上。TS8296 页面标注反射几何为 D/8(漫射照明,8° 方向接收)、支持 SCI/SCE 测量与包括UV/排除UV测量,口径切换自动识别,Φ25.4mm/SCI 的台间差为 ΔE*ab 0.12 以内(BCRA 系列Ⅱ 12 块色板测量平均值);该页还写明每台出厂按权威检定部门测量标准进行检定、测量数据溯源至国家计量院并提供计量检定报告。TS8520 同系列标注 Φ25.4mm/SCI 台间差 ΔE*ab 0.14 以内,照明方式行并列 JIS Z8722 条件C。这类多口径、含紫外切换与检定报告的配置,面向的是实验室颜色分析与跨设备传递的场景;便携款的 Φ40mm 积分球与台式的 Φ154mm 不是同一条光路,混用时应按"不同条件"处理,而不是按"同一条件的两台机"处理。技术参数页底部注明仅供参考,实际以出厂检定与说明书为准。至于"白度仪 哪家好、怎么选",脱离几何条件、含光状态与量值溯源来谈推荐,答案没有可操作性。
常见问题
问:白度仪 哪家好?先问自己用哪种几何条件,行不行?
答:可行,而且这是有效问法。先确认自己与客户实际使用的几何条件是 45/0 还是 D/8,再确认要不要 SCI/SCE 切换、要不要含紫外测量。平面样品为主、只做出厂自检,45/0 的机型够用;需要与客户端实验室对接、样品形态多样,就该考虑 D/8 结构。
问:同一块板,45/0 读出 91,D/8 读出 89,谁错了?
答:都没错。差值来自几何条件与镜面分量的取舍,光泽越高、表面越平滑的样品差得越明显。先统一几何与 SCI/SCE 状态,再看差值是否收敛;追求"两个数完全一致"没有技术依据。
问:SCI 和 SCE 到底选哪个?
答:与客户或历史标样保持一致优先。若样品是高光泽釉面、压光纸、光面塑料件,SCI 与 SCE 的读数会明显分开,必须在报告中标注;若是粉体、无纺布、哑光涂层,两者接近,但仍建议固定一个状态,避免换人换机时口径漂移。
问:含荧光增白剂的样品要注意什么?
答:仪器要有紫外能量,并且双方使用同一含紫外状态。没有紫外光源的机型测荧光样品会系统性低估白度;台式机的含/排除紫外通常靠不同截止组合光源实现。报告里应同时注明公式(如 R457、ASTM E313 版本)、几何条件与紫外状态。
 上一页 :